Quando un componente cede per fatica prima del previsto, la causa viene cercata di solito nel materiale o nel dimensionamento. Spesso, però, il fattore decisivo non si vede: sono le tensioni residue presenti appena sotto la superficie.
Le tensioni residue influenzano la vita utile di un particolare, la sua resistenza a fatica e la probabilità di rottura in esercizio. In settori come automotive, aerospaziale e medicale, misurarle in modo mirato può fare la differenza tra un componente affidabile e un guasto costoso. Ma come si misura qualcosa che resta “intrappolato” nel materiale?
In questo articolo confrontiamo i due metodi più diffusi: il metodo del foro rapido con estensimetri, veloce e utilizzabile anche direttamente sul componente, e la diffrazione a raggi X, considerata il riferimento in termini di precisione. Vediamo come funzionano, quali vantaggi e limiti hanno e quando conviene scegliere l’uno o l’altro.
In sintesi
- Tutti i metodi misurano una deformazione e la convertono in tensione tramite la legge di Hooke.
- Il metodo del foro rapido è indiretto: fornisce un profilo in profondità in poche ore, con una precisione di circa ±100 MPa, ma non rileva le tensioni nei primi 35–50 µm sotto la superficie.
- La diffrazione a raggi X è diretta: misura anche le tensioni superficiali, con una precisione fino a ±10 MPa, ma un profilo in profondità richiede 1–1,5 giorni.
- La scelta dipende dalla precisione richiesta, dall’importanza della superficie, dai tempi e dal budget disponibile.
Che cosa sono le tensioni residue?
Le tensioni residue sono tensioni meccaniche che rimangono all’interno di un componente anche quando su di esso non agisce alcun carico esterno (meccanico, termico, chimico).
Nascono durante la produzione: lavorazioni meccaniche, trattamenti termici, saldature e trattamenti superficiali lasciano il materiale in uno stato di tensione “interno”, che si somma poi ai carichi di esercizio.
Il loro segno conta. Le tensioni residue di compressione in superficie tendono a ostacolare la nascita e la propagazione delle cricche di fatica; le tensioni residue di trazione, al contrario, le favoriscono (per approfondire consulta l’articolo: come interagiscono tensioni applicate e tensioni residue). Per questo conoscerne entità e distribuzione in profondità è essenziale quando si valuta la durata di un componente sollecitato a fatica.
Il principio di misura: dalla deformazione alla tensione
Una tensione non si misura direttamente. Si misura invece la deformazione che produce nel materiale e la si converte in tensione. Nel campo elastico, il legame tra le due grandezze è lineare ed è descritto dalla legge di Hooke:
σ = E · ε
- σ (sigma): tensione, espressa in MPa;
- E: modulo di elasticità del materiale, in MPa (per gli acciai circa 210.000 MPa);
- ε (epsilon): deformazione, cioè l’allungamento o accorciamento relativo (Δl / l0), adimensionale.
Qualsiasi metodo di misura delle tensioni residue rileva quindi in qualche modo una deformazione. La differenza sta nel come la si rileva: in modo diretto o indiretto.
Misura diretta e misura indiretta: qual è la differenza?
La misura diretta rileva la deformazione del reticolo cristallino del metallo, cioè la variazione della distanza tra i piani atomici. Per farlo sfrutta la diffrazione dei raggi X.
La misura indiretta sfrutta invece un principio di equilibrio: in un componente non caricato, le tensioni residue devono sempre bilanciarsi, cioè la loro somma è nulla.
Σ σ = 0
Se si asporta materiale in modo controllato, questo equilibrio viene alterato e il componente reagisce deformandosi per ristabilirlo. Misurando quella deformazione si risale alle tensioni che erano presenti prima dell’asportazione.
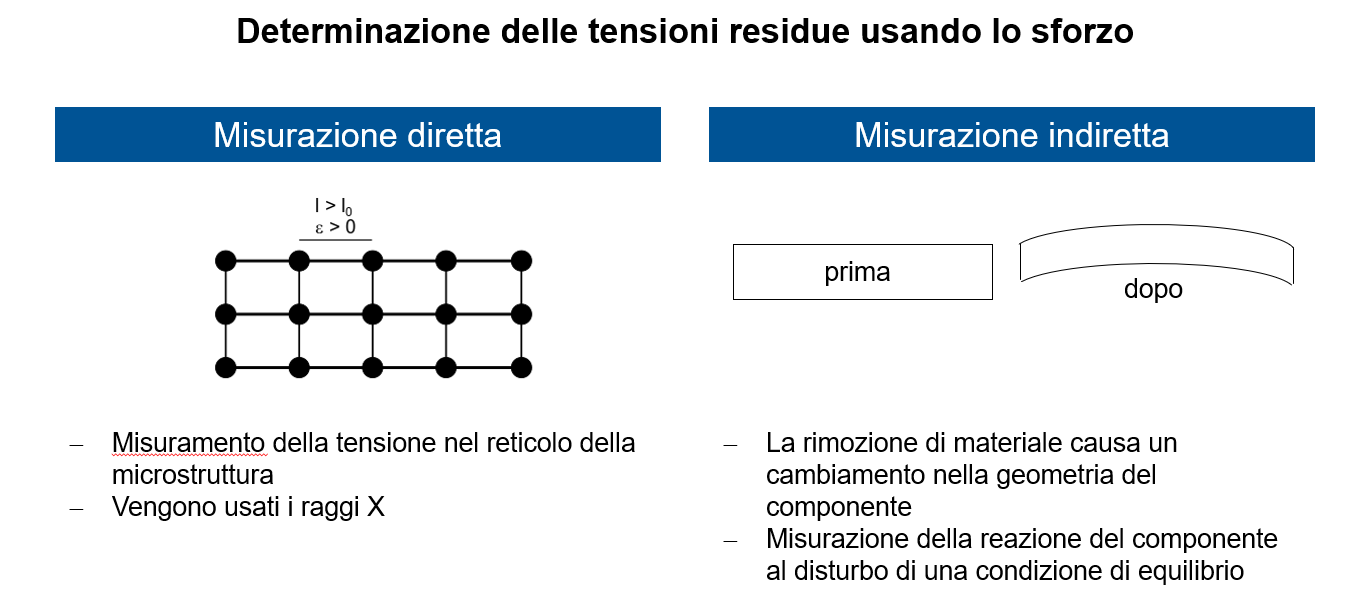
Figura 1 – Misura diretta (deformazione del reticolo cristallino) e misura indiretta (reazione del componente all’asportazione di materiale) delle tensioni residue.
Metodo del foro rapido con estensimetri: misura rapida delle tensioni residue
Il metodo del foro rapido (hole-drilling) è una tecnica indiretta che ricava le tensioni residue misurando, con estensimetri, la deformazione della superficie attorno a un piccolo foro praticato per gradi.
Come funziona
Sulla superficie del componente si incolla una rosetta estensimetrica: tre estensimetri (sensori la cui resistenza elettrica varia con la deformazione) orientati a 0°, 45° e 90°. Al centro della rosetta si pratica un foro il più possibile cilindrico, procedendo a intervalli di profondità definiti.
Nella maggior parte dei casi il foro ha un diametro di circa 0,8–3 mm e una profondità pari a circa 1,5 volte il diametro. A ogni passo l’asportazione di materiale fa deformare la superficie circostante, e i tre estensimetri registrano questa deformazione nelle tre direzioni con un’unica misura.
Forando e misurando per stadi successivi si ottiene un profilo completo in profondità in tempi relativamente brevi: a un tecnico esperto bastano poche ore. La parte più impegnativa non è la misura in sé, ma la preparazione del foro e l’applicazione dell’estensimetro.
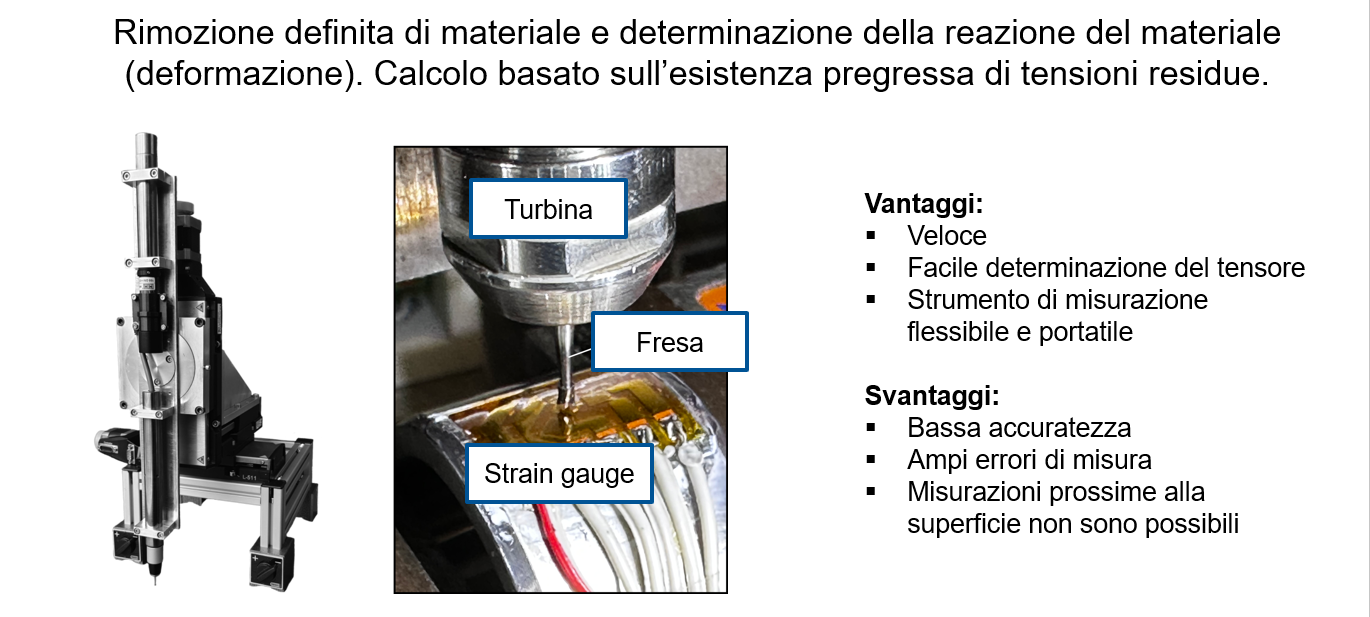
Figura 2 – Misura indiretta delle tensioni residue in situ con il metodo del foro ed estensimetri.
Vantaggi e limiti del metodo del foro rapido
Vantaggi
- Utilizzabile in loco, anche direttamente su componenti di grandi dimensioni: è lo strumento che va al pezzo, non il contrario;
- Impegno complessivo tecnologico ed economico più contenuto rispetto alla diffrazione a raggi X;
- Le tre direzioni (0°, 45°, 90°) vengono rilevate con una sola misura.
Limiti
- Precisione di circa ±100 MPa: sufficiente per molte applicazioni, ad esempio nell’automotive, ma con un’incertezza di misura più elevata;
- Non rileva le tensioni residue superficiali: per la sensibilità dell’estensimetro, il primo punto di misura si trova a circa 35–50 µm di profondità;
- Preparazione del foro e posizionamento degli estensimetri richiedono esperienza per evitare errori di misura.
Diffrazione a raggi X: il riferimento per precisione
La diffrazione a raggi X (XRD) è una tecnica diretta che misura la distanza tra i piani atomici del reticolo cristallino e, da questa, ricava la deformazione e quindi la tensione residua.
Rispetto al metodo del foro rapido è molto più complessa dal punto di vista strumentale, ma anche molto più precisa. Il campione viene irraggiato con un fascio di raggi X diretto per diversi minuti, di norma 20 minuti o più per ciascun punto di misura, e un rivelatore raccoglie il fascio diffratto dalla microstruttura.
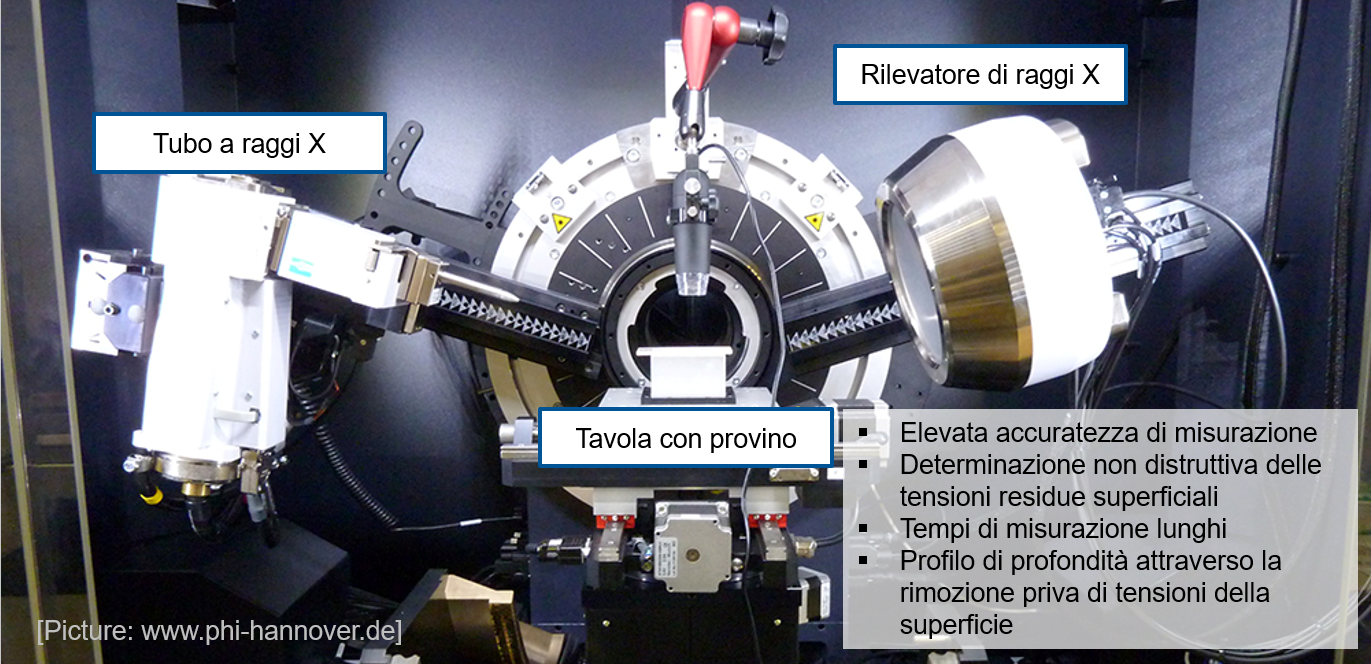
Figura 3 – Misura delle tensioni residue con diffrattometro a raggi X: tubo radiogeno, tavola portacampione e rivelatore (immagine: phi-hannover.de).
Il principio fisico: la legge di Bragg
Il fascio di raggi X viene riflesso dai piani atomici del reticolo. La relazione tra lunghezza d’onda, distanza tra i piani e angolo di diffrazione è data dalla legge di Bragg:
n · λ = 2 · dhkl · sin θB
- n: ordine di diffrazione (numero intero);
- λ (lambda): lunghezza d’onda della radiazione X utilizzata;
- dhkl: distanza tra i piani atomici della famiglia (hkl) considerata;
- θB (theta): angolo di Bragg, cioè l’angolo al quale si verifica la diffrazione.
Se il reticolo è in tensione, la distanza dhkl cambia rispetto al reticolo scarico e, di conseguenza, cambia l’angolo al quale compare il picco di diffrazione. È proprio questo spostamento del picco a essere misurato e convertito in deformazione, quindi in tensione.
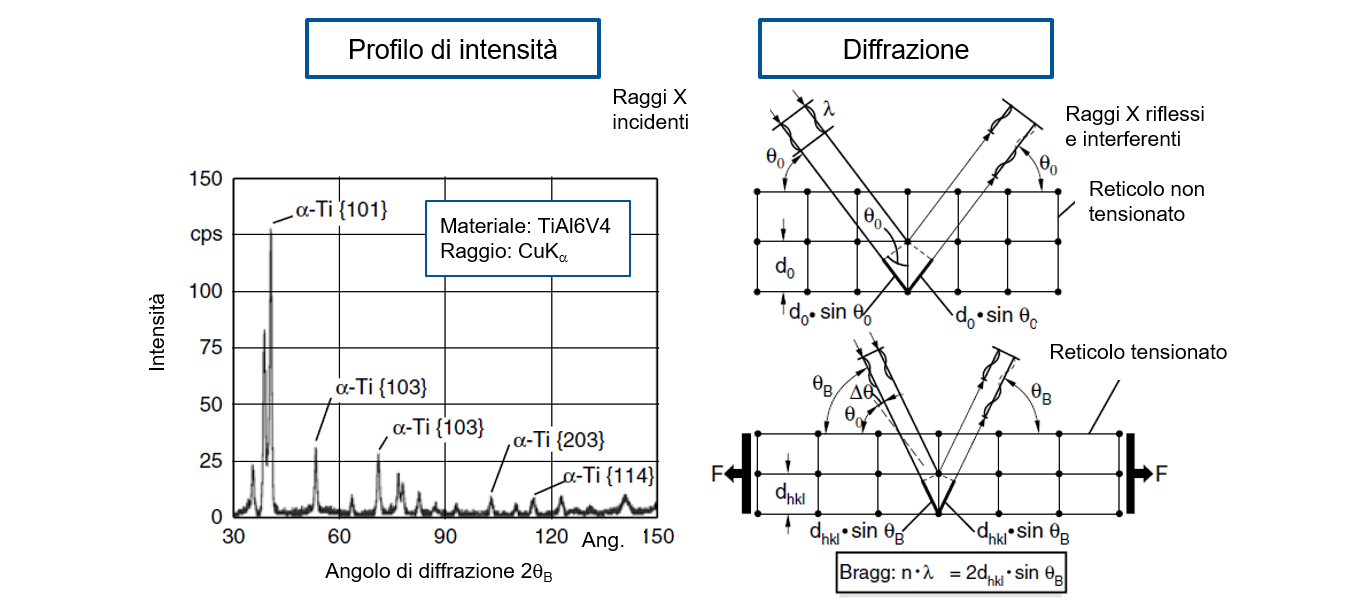
Figura 4 – Principio della diffrazione a raggi X: profilo di intensità e variazione dell’angolo di diffrazione tra reticolo scarico e reticolo in tensione [1].
La stessa tecnica si usa anche per l’analisi delle fasi e della tessitura del materiale. Nell’analisi delle fasi si valuta l’intero profilo di intensità, facendo variare l’angolo di diffrazione 2θB su un ampio intervallo. Nella misura delle tensioni residue, invece, ci si concentra su un solo picco del profilo, cioè su un angolo di diffrazione “fisso”.
Il metodo di valutazione più diffuso è il metodo sin²ψ: la misura viene ripetuta inclinando il campione di diversi angoli ψ (psi) e la tensione si ricava dall’andamento della distanza interplanare in funzione di sin²ψ.
Profondità di informazione e profilo in profondità
I raggi X penetrano pochissimo nel materiale: a seconda del materiale, la profondità di informazione è di pochi micrometri, circa 3 µm negli acciai. Una singola misura descrive quindi sempre e solo lo stato tensionale della superficie, ed è non distruttiva.
Per ottenere un profilo in profondità bisogna asportare la superficie per strati successivi, di solito tramite lucidatura elettrolitica. Questo processo non introduce praticamente nuove tensioni residue. Poiché l’area asportata è molto ampia rispetto alla profondità, si assume inoltre che il componente non si deformi: una semplificazione accettabile.
Una misura che dipende dalla direzione
La misura a raggi X è direzionale. Mentre con il metodo del foro una sola misura copre tre direzioni, con la diffrazione la misura va ripetuta ruotando ogni volta il campione. Nella pratica la direzione a 45° viene spesso tralasciata: in questo caso il tensore completo delle tensioni non è determinabile, a meno che le due direzioni misurate coincidano con le direzioni principali.
Vantaggi e limiti della diffrazione a raggi X
Vantaggi
- Precisione fino a ±10 MPa in condizioni ottimali: ideale per componenti critici per la sicurezza, ad esempio in ambito aerospaziale e medicale;
- Misura non distruttiva delle tensioni residue superficiali (profondità di informazione circa 3 µm negli acciai);
- Possibilità di eseguire, con la stessa strumentazione, analisi di tessitura e di fase.
Limiti
- Tempi lunghi: un profilo in profondità in due direzioni richiede circa 1–1,5 giorni, perché la superficie va asportata per gradi;
- Costi elevati: richiede strumentazione costosa e personale con qualifica molto più alta;
- Dipendenza dalla direzione: per un quadro completo la misura va ripetuta tre volte, ruotando il campione, dato che le misurazioni avvengono in momenti successivi.
Metodo del foro rapid0 VS diffrazione a raggi X: il confronto
| Criterio | Metodo del foro con estensimetri | Diffrazione a raggi X |
|---|---|---|
| Tipo di misura | Indiretta (asportazione di materiale) | Diretta (reticolo cristallino) |
| Grandezza rilevata | Deformazione della superficie attorno al foro | Variazione della distanza tra i piani atomici |
| Precisione tipica | Circa ±100 MPa | Fino a ±10 MPa (condizioni ottimali) |
| Tensioni superficiali | Non rilevabili (primo punto a 35–50 µm) | Rilevabili (profondità di informazione circa 3 µm negli acciai) |
| Profilo in profondità | Foratura per stadi successivi | Asportazione elettrolitica per strati |
| Tempo per un profilo | Poche ore | Circa 1–1,5 giorni (due direzioni) |
| Direzioni misurate | Tre (0°, 45°, 90°) in un’unica misura | Una per volta, ruotando il campione |
| Impiego sul componente | In loco, anche su pezzi di grandi dimensioni | Con diffrattometro dedicato |
| Strumentazione e competenze | Impegno contenuto, ma serve esperienza | Strumentazione costosa, personale altamente qualificato |
| Analisi aggiuntive | — | Tessitura e fasi |
| Applicazioni tipiche | Automotive e casi in cui ±100 MPa sono sufficienti | Componenti critici per la sicurezza (aerospaziale, medicale) |
Quale metodo scegliere?
Non esiste un metodo migliore in assoluto: la scelta dipende da cosa si vuole sapere e con quale grado di certezza.
Il metodo del foro è la scelta più adatta quando:
- serve un profilo in profondità in tempi brevi, ad esempio per verifiche di processo o confronti tra lotti;
- una precisione di circa ±100 MPa è sufficiente per l’applicazione;
- il componente è grande o non può essere portato in laboratorio;
- interessano soprattutto le tensioni oltre i primi 35–50 µm.
La diffrazione a raggi X vale l’investimento quando:
- il componente è critico per la sicurezza e serve la massima precisione;
- è determinante lo stato tensionale proprio in superficie, dove nascono la maggior parte delle cricche di fatica;
- si vogliono validare in modo affidabile gli effetti di un trattamento superficiale;
- sono utili, insieme alle tensioni, anche informazioni su tessitura e fasi del materiale.
Dalla misura al trattamento: introdurre tensioni residue di compressione
Misurare le tensioni residue è il primo passo per allungare la vita utile di un componente. Il passo successivo è introdurle in modo mirato: i trattamenti meccanici superficiali come la rullatura profonda (deep rolling) generano negli strati superficiali tensioni residue di compressione che contrastano la nascita e la propagazione delle cricche di fatica.
CAMAR S.p.A., concessionario esclusivo di ECOROLL per l’Italia, mette a disposizione oltre 60 anni di esperienza per aiutarvi a scegliere il trattamento superficiale più adatto al vostro componente. Per una valutazione tecnica, compilate il modulo qui sotto indicando materiale, durezza, rugosità e, se possibile, il disegno del pezzo.
Per approfondire, consultate i nostri articoli tematici: Pallinatura vs rullatura profonda, Controllo del processo di rullatura profonda e Valutazione della vita utile di un componente.
Domande frequenti sulla misurazione delle tensioni residue
Qual è il metodo più rapido per misurare le tensioni residue?
Il metodo del foro con estensimetri: un profilo in profondità si ottiene in poche ore, mentre con la diffrazione a raggi X servono circa 1–1,5 giorni.
Con il metodo del foro rapido si possono misurare le tensioni residue superficiali?
No. Per la sensibilità dell’estensimetro, il primo punto di misura si trova a circa 35–50 µm sotto la superficie.
Quanto è precisa la diffrazione a raggi X rispetto al metodo del foro rapido?
In condizioni ottimali la diffrazione a raggi X raggiunge una precisione di ±10 MPa, contro i circa ±100 MPa tipici del metodo del foro rapido.
La misura delle tensioni residue a raggi X è non distruttiva?
La misura in superficie sì. Per ricavare un profilo in profondità, invece, bisogna asportare la superficie per strati, di solito tramite lucidatura elettrolitica.
Per quali settori è indicata la diffrazione a raggi X?
Soprattutto per aerospaziale e medicale, e in generale per componenti critici per la sicurezza in cui serve la massima precisione e lunghi tempi di processo sono accettati.
Perché le tensioni residue influenzano la vita utile di un componente?
Perché si sommano algebricamente ai carichi di esercizio. Le tensioni di compressione in superficie ostacolano la nascita e la crescita delle cricche di fatica, mentre quelle di trazione le favoriscono.
Fonti
- Breidenstein, B., Oberflächen- und Randzoneneigenschaften hochbelasteter Bauteile (Proprietà della superficie e della zona di bordo di componenti altamente sollecitati), tesi di abilitazione, Leibniz Universität Hannover, 2011.
Articolo tradotto e rielaborato dall’Ing. Guido Riva a partire dall’originale tedesco di ECOROLL (a cura del Dr.-Ing. Oliver Maiß).
Devi misurare le tensioni residue di un componente o vuoi capire come introdurre tensioni di compressione per allungarne la vita utile? Vuoi confrontarti con esperti del settore per valutare il trattamento superficiale più adatto? Compila i dati qui sotto e verifica la fattibilità della tua idea!