

Pallinatura vs rullatura profonda: quale processo aumenta la vita utile dei componenti fino all’80%?
Quando un componente cede prematuramente sotto carichi dinamici, la causa è spesso la mancanza di tensioni residue di compressione nella zona superficiale di contorno. La pallinatura (shot peening) è considerata un processo collaudato per rimediare a questo problema: ma come funziona esattamente, quali sono i suoi limiti e quali alternative, come la rullatura profonda (deep rolling), offrono un potenziale ancora maggiore?
Cos’è il trattamento superficiale meccanico?
L’ottimizzazione mirata delle proprietà della superficie e del sottostrato è sempre più diffusa nella produzione industriale. Nel trattamento superficiale meccanico la superficie del componente viene rinforzata attraverso meccanismi puramente meccanici, senza ricorrere a trattamenti termici o rivestimenti chimici.
I processi più comuni in questa famiglia sono:
- Pallinatura (shot peening)
- Lucidatura con rullo/rullatura (roller burnishing)
- Levigatura con diamante (diamond smoothing)
- Rullatura profonda (deep rolling)
- Martellatura meccanica (machine hammer peening)

In tutti questi processi un “utensile” viene premuto contro la superficie del componente, generando tensioni meccaniche locali così elevate da provocare una deformazione plastica locale. Il risultato è sempre una modifica della topografia superficiale, un incrudimento del sottostrato e l’introduzione di intense tensioni residue di compressione.
Come funziona la pallinatura (shot peening)?
Nella pallinatura il mezzo abrasivo — detto anche materiale di pallinatura — viene accelerato e “sparato” sulla superficie del componente. Le particelle colpiscono la superficie in modo geometricamente indefinito, provocando la deformazione plastica e il desiderato rinforzo del materiale. In questo senso la pallinatura è, all’interno dei processi di trattamento superficiale meccanico, un processo geometricamente indefinito, in analogia alla rettifica nella lavorazione meccanica.

La pallinatura avviene sempre in impianti dedicati, spesso di grandi dimensioni, che richiedono una manutenzione onerosa e personale specializzato. Per questo motivo il processo viene frequentemente esternalizzato a fornitori di servizi specializzati.
I parametri principali della pallinatura
Tre variabili determinano il risultato del processo:
- Velocità di impatto — il mezzo abrasivo è accelerato da una turbina centrifuga o da un getto d’aria. Una velocità maggiore significa più quantità di moto per ogni singolo granulo e quindi una deformazione più intensa, in virtù della maggior energia impressa alla particella;
- Mezzo abrasivo — può essere in acciaio, acciaio temprato, vetro o ceramica, e avere forme diverse. Il termine “pallinatura” implica granuli sferici, ma non è sempre così: i granuli tagliati da filo (wire shot) tendono ad avere spigoli vivi, mentre quelli ulteriormente lavorati si avvicinano alla sfera perfetta. Anche lo spessore del granulo — da 0,2 mm a 2 mm — influisce sull’energia di deformazione;
- Copertura (coverage) — il numero di granuli che colpisce una determinata area, controllato dalla velocità di avanzamento e dal numero di passate.
Come si misura il risultato: l’intensità Almen
Il risultato del processo viene verificato tramite la cosiddetta intensità Almen: una lamiera metallica standardizzata (strip di Almen) viene sottoposta agli stessi parametri del componente reale. Le variazioni di tensione residua causano una deformazione della lamiera, quantificata come intensità Almen.
Si tratta però di una verifica indiretta: il processo reale sul componente non può mai essere verificato direttamente, e una misurazione successiva delle tensioni residue non è eseguibile in modo non distruttivo. La strip Almen è, in un certo senso, una soluzione di compromesso.
Gli effetti della pallinatura: perché aumenta la vita a fatica?
La deformazione plastica della superficie produce tre effetti desiderati:
1. Introduzione di tensioni residue di compressione
Le deformazioni plastiche nel sottostrato generano tensioni residue di compressione nella zona interessata. La loro entità e profondità dipendono dalla copertura, dalla velocità di pallinatura e dalle dimensioni del mezzo abrasivo.
2. Incrudimento del sottostrato
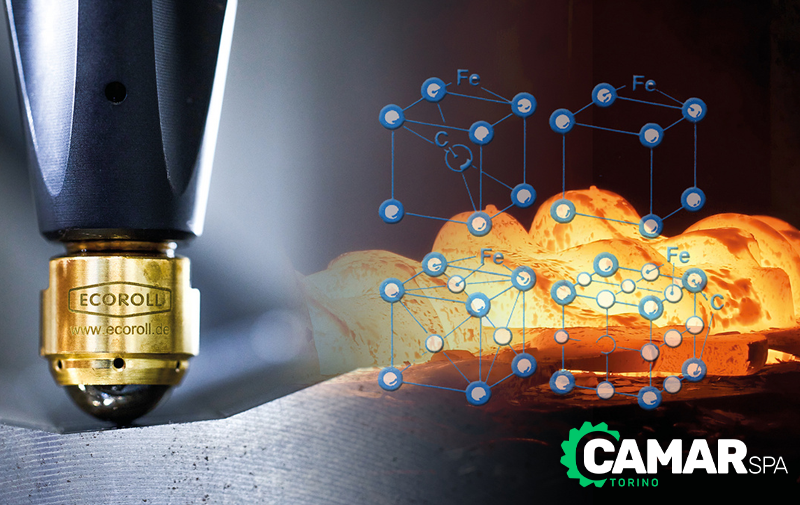
La deformazione plastica modifica la microstruttura del materiale, aumentando la densità delle dislocazioni. Il risultato è un incremento di durezza e resistenza nella zona di contorno.
3. Aumento della vita a fatica
Grazie a questi due effetti combinati, la vita utile del componente e la sua resistenza ai carichi dinamici aumentano significativamente. Un componente pallinato può sopportare carichi più elevati per un periodo più lungo e la sua resistenza a fatica cresce.

Non è un caso che nell’industria aeronautica molti componenti vengano sottoposti a pallinatura aggiuntiva per garantire la sicurezza operativa. Tuttavia, la gestione di un impianto di pallinatura è un impegno non è trascurabile, e il controllo qualità indiretto rende la verifica del processo più complessa.
Pallinatura vs rullatura profonda: confronto diretto
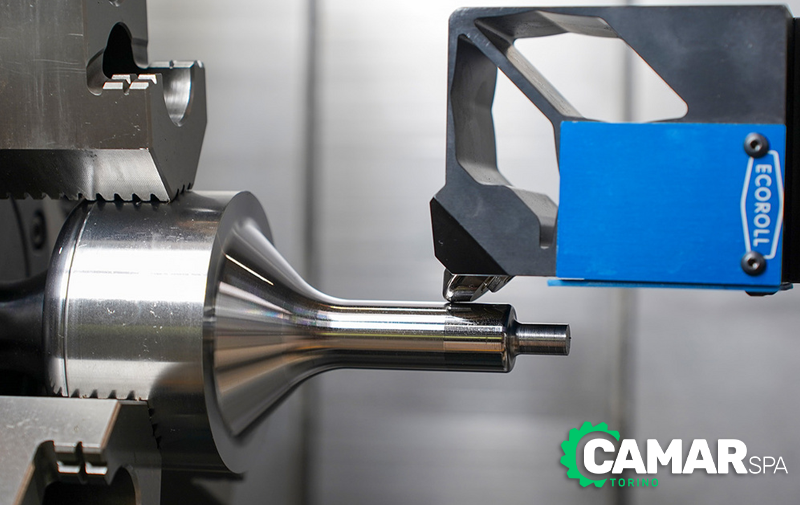
L’alternativa più diffusa alla pallinatura è la rullatura profonda (deep rolling), in cui un rullo o una sfera viene premuto sulla superficie con una forza definita, creando le deformazioni plastiche necessarie in modo controllato. A differenza della pallinatura, gli utensili di rullatura profonda possono essere integrati direttamente nei centri di lavorazione (torni, fresatrici), poiché la forza richiesta è sufficientemente bassa da poter essere applicata da una macchina utensile CNC standard.
| Criterio | Pallinatura | Rullatura profonda |
|---|---|---|
| Integrazione nel processo | Impianto esterno, alta manutenzione | Integrabile direttamente in centri CNC |
| Profondità tensioni residue | Limitata (dipende dal mezzo abrasivo) | Significativamente maggiore (fino a 2 mm) |
| Rugosità superficiale | Leggero miglioramento | Riduzione possibile superiore al 95% |
| Controllo qualità | Indiretto (intensità Almen) | Direttamente misurabile |
| Resistenza a fatica | Aumento di circa il 50% | Aumento fino all’80% |
Perché la rullatura profonda raggiunge effetti più profondi?
Il movimento continuo del corpo rullante consente una lavorazione altamente precisa e riduce significativamente la rugosità superficiale (miglioramento superiore al 95% rispetto alla condizione iniziale). Rispetto alla pallinatura, il rullo o la sfera utilizzati nel deep rolling sono generalmente molto più grandi dei granuli abrasivi: per questo motivo, nella maggior parte dei casi, l’influenza sul sottostrato è più estesa.
Il valore massimo delle tensioni residue di compressione è confrontabile tra i due processi, ma la profondità di penetrazione è semplicemente maggiore nel deep rolling, per via della geometria di contatto. Questo si traduce in un vantaggio concreto sulla vita a fatica: Lechleiter et al. hanno dimostrato che su acciaio 20MnCr5 la resistenza a fatica con la rullatura profonda è superiore dell’80% rispetto alla pallinatura, a parità di tutte le altre condizioni.
Quando scegliere la pallinatura e quando la rullatura profonda?
La pallinatura rimane la scelta preferita quando si devono trattare geometrie complesse, superfici irregolari o grandi volumi dove l’accesso diretto con un utensile rotante è difficile. È una tecnologia matura, ben documentata e ampiamente accettata in settori regolamentati come l’aviazione.
La rullatura profonda è invece preferibile quando si cercano:
- La massima profondità di tensioni residue di compressione
- Un controllo di qualità diretto e documentabile senza misurazioni distruttive
- L’integrazione del trattamento superficiale nella stessa macchina CNC già impiegata per la lavorazione
- Una riduzione simultanea della rugosità superficiale
- La massima vita a fatica su componenti safety-critical
Conclusione: rullatura profonda come evoluzione del trattamento superficiale meccanico
La pallinatura è un processo consolidato ed efficace per l’introduzione di tensioni residue di compressione: i suoi effetti positivi sulla vita a fatica sono dimostrati sia scientificamente che industrialmente. Tuttavia la rullatura profonda offre vantaggi misurabili in termini di profondità di effetto, riproducibilità del processo, integrazione produttiva e resistenza a fatica.
Per progettisti e responsabili della produzione nei settori automotive, aerospaziale e biomedicale, la rullatura profonda (deep rolling) rappresenta oggi la scelta tecnicamente superiore ogni volta che la geometria del componente lo consente.

Fonti:
[1] Wohlfahrt, H., Krull, P.: Mechanical Surface Treatment—Fundamentals, Component Properties, Applications. Wiley-VCH Verlag, Weinheim, 2000
[2] Schulze, V.: Modern Mechanical Surface Treatment. Wiley-VCH Verlag, Weinheim, 2006
[3] Lechleiter, K., Sauer, J., Schmidt, I.: Increasing the Fatigue Strength of Case-Hardened and Heat-Treated Steels through Deep Rolling. Mechanical Surface Treatment – Deep Rolling, Shot Peening, Special Processes, eds. Broszeit, E., Steindorf, K., DGM Informationsgesellschaft, Oberursel, 1989
Articolo in lingua originale tedesca disponibile nel TechBlog di Ecoroll
Hai in mente un progetto di finitura superficiale, ma non sai da che parte cominciare? Hai sentito parlare di “rullatura”, ma le informazioni in rete sono frammentarie e difficilmente consultabili? Vuoi scambiare due parole con esperti del settore e capire se il tuo problema ha in realtà una soluzione? Compila i dati qui sotto e verifica la fattibilità della tua idea!