Quando si progetta un’attrezzatura, il riflesso istintivo è riferire il pezzo sulle sue superfici esterne: un appoggio in piano, due spine laterali, un arresto. Eppure in moltissimi componenti – fusioni, piastre di guida, bielle, mozzi, corpi valvola – il vero riferimento funzionale non è il contorno esterno ma un foro, una cavità o un’apertura già presente. Se le lavorazioni successive devono risultare concentriche o simmetriche rispetto a quella cavità, riferirsi all’esterno significa trasferire sul pezzo finito tutte le tolleranze di fusione o delle lavorazioni precedenti.
La soluzione è centrare e bloccare il pezzo direttamente dall’interno del foro. Vediamo come funziona, perché la scelta tra 2 e 3 punti di contatto è decisiva e come evitare le distorsioni sui pezzi sottili.
Che cos’è un elemento di centraggio e bloccaggio da foro
Definizione: un elemento di centraggio e bloccaggio per fori è un componente, generalmente oleodinamico, che si inserisce in un foro o in una cavità del pezzo ed espande radialmente dei tasselli di contatto. In una prima fase porta l’asse del foro a coincidere con l’asse dell’elemento (centraggio), in una seconda fase trasmette la forza che tiene fermo il pezzo durante la lavorazione (bloccaggio).
In altre parole, lo stesso componente svolge due funzioni che in un’attrezzatura tradizionale richiederebbero organi distinti: un perno di riferimento e una staffa. Il pezzo si carica semplicemente infilandolo sull’elemento, con i tasselli retratti; è il circuito idraulico a completare posizionamento e serraggio.
Il principio di funzionamento: cuneo, tasselli e autocentraggio
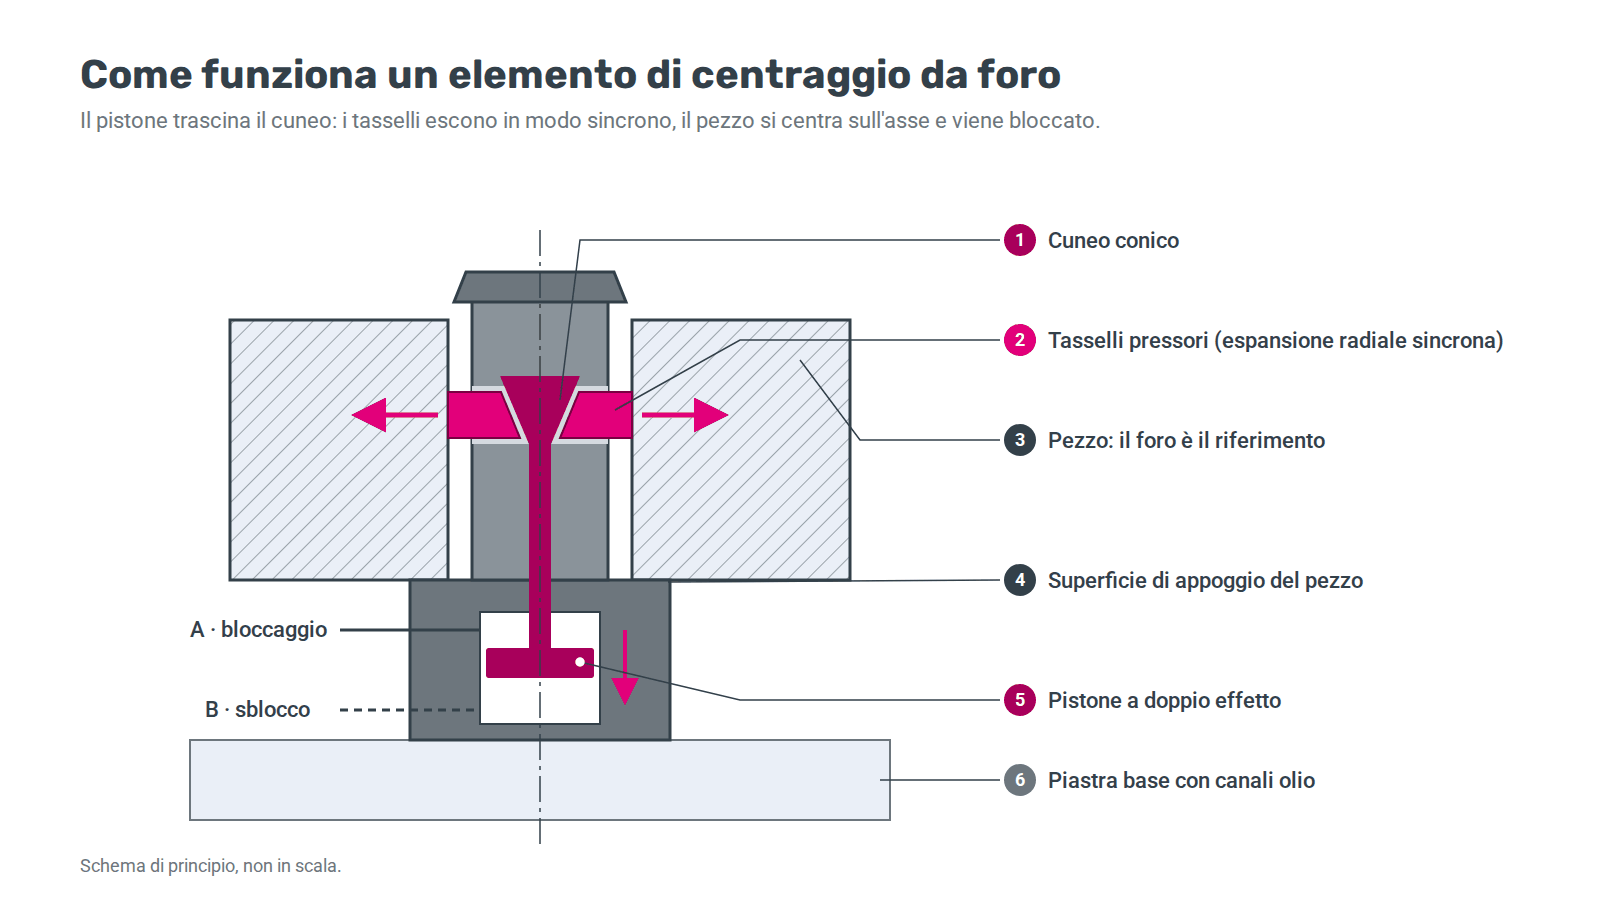
All’interno del corpo dell’elemento scorre un pistone a doppio effetto che termina con una superficie conica o a cuneo. Quando il pistone avanza, il cuneo spinge verso l’esterno i tasselli pressori, che fuoriescono radialmente dal corpo fino a toccare la parete del foro. Poiché tutti i tasselli sono comandati dallo stesso cuneo, si muovono della stessa quantità nello stesso istante: è questo sincronismo meccanico a generare l’effetto autocentrante, indipendente dal diametro effettivo del foro entro la corsa disponibile.
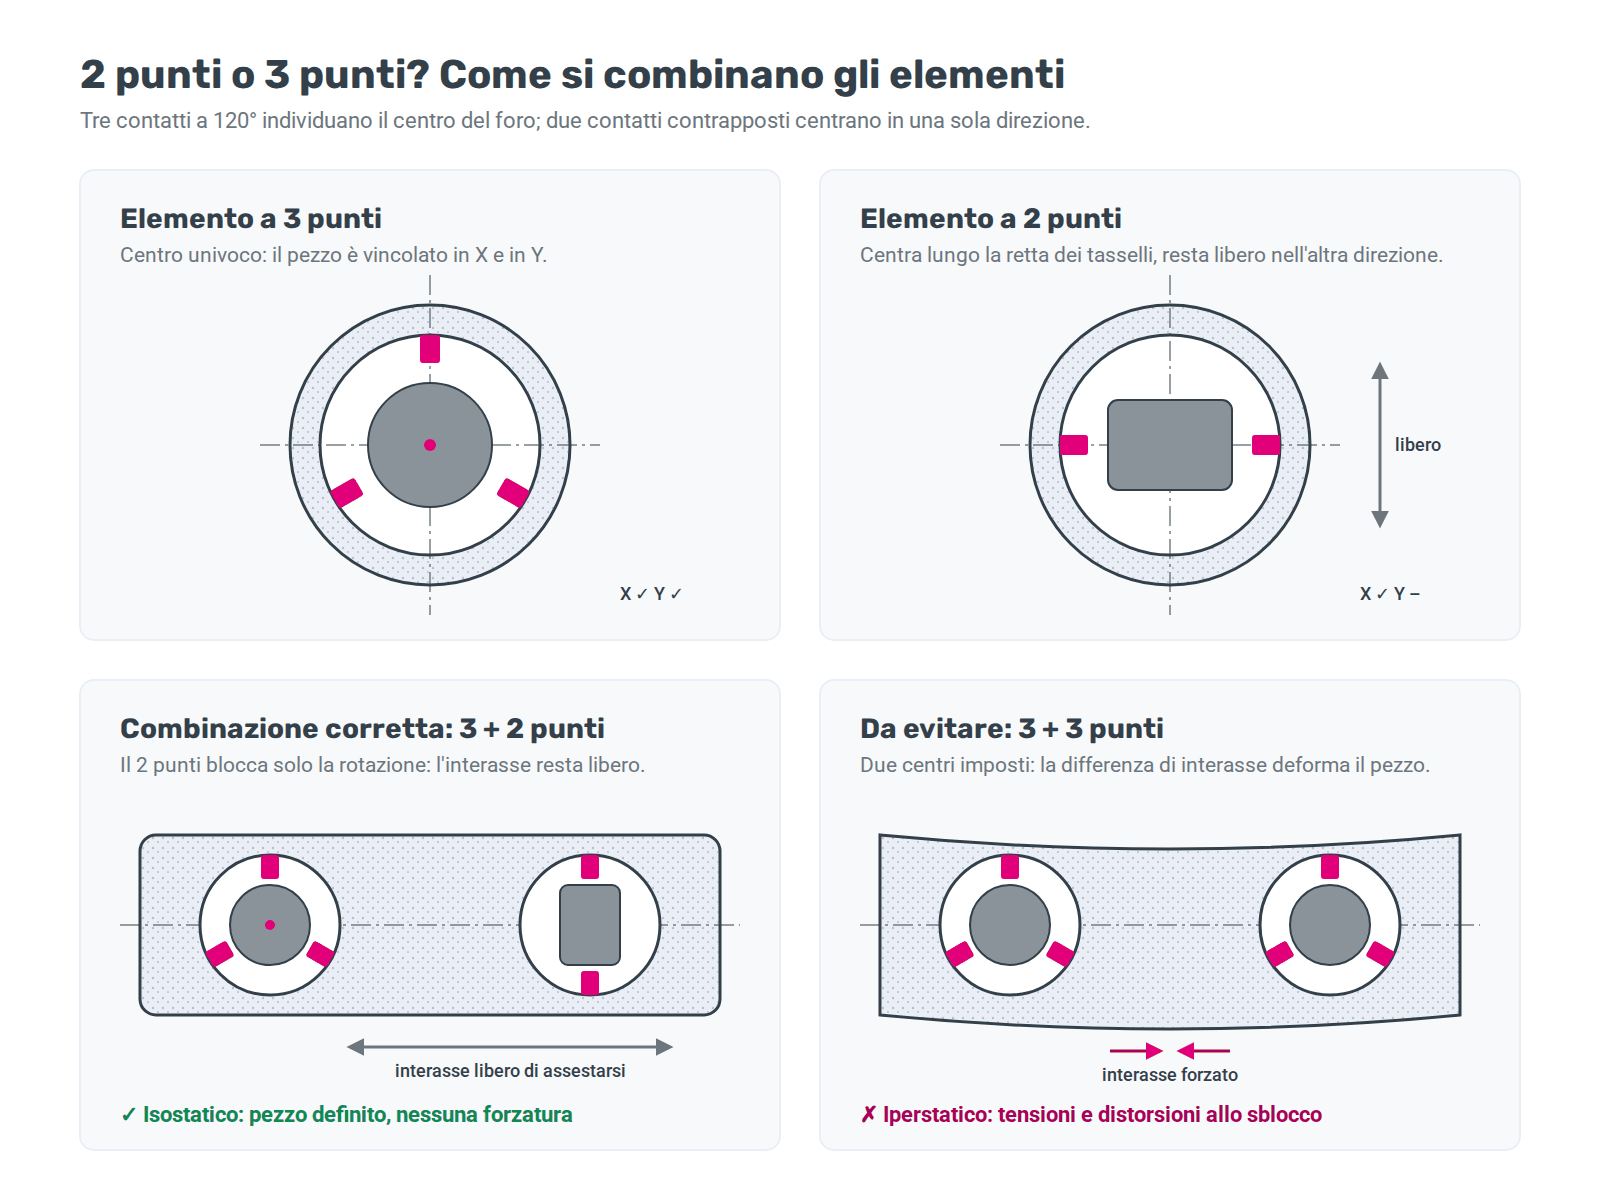
La geometria spiega il resto. Tre punti di contatto disposti a 120° individuano univocamente una circonferenza e quindi il suo centro: l’elemento a 3 punti vincola il pezzo in entrambe le direzioni del piano (X e Y). Due punti contrapposti, invece, centrano il pezzo solo lungo la retta che li congiunge e lo lasciano libero nella direzione perpendicolare: l’elemento a 2 punti è quindi un vincolo “flottante” in una direzione.
Il doppio effetto è essenziale: la stessa pressione che espande i tasselli li richiama anche attivamente in posizione di riposo, garantendo lo sblocco anche in presenza di trucioli o di fori con superficie grezza.
Perché combinare elementi a 2 e 3 punti: evitare l’iperstaticità
Il caso più frequente è un pezzo con due o più fori da usare come riferimento. L’errore tipico è montare un elemento a 3 punti in ciascun foro: ogni elemento pretende di imporre il proprio centro, ma l’interasse reale tra i fori varia da pezzo a pezzo per effetto delle tolleranze. Il sistema diventa iperstatico – vincolato più del necessario – e la differenza di interasse viene “recuperata” deformando il pezzo. Su pezzi piatti o a parete sottile la distorsione si traduce direttamente in errori di planarità e di posizione dopo lo sblocco.
La regola è la stessa del classico accoppiamento spina cilindrica + spina a rombo: un elemento a 3 punti nel foro principale definisce l’origine, un elemento a 2 punti nel secondo foro, con i tasselli orientati perpendicolarmente alla congiungente dei due centri, blocca solo la rotazione del pezzo attorno al primo foro e lascia libero l’interasse. Il pezzo risulta vincolato in modo isostatico: completamente definito, ma senza forzature. Con due o tre elementi opportunamente combinati si evitano così le distorsioni anche su pezzi piatti o cubici.
Confronto: elemento a 3 punti, elemento a 2 punti e altre soluzioni di bloccaggio per fori
Oltre agli elementi a tasselli radiali esistono altre tecnologie di bloccaggio dall’interno dei fori, adatte a condizioni diverse. La tabella riassume i criteri di scelta.
| Soluzione | Vincolo nel piano | Tipo di foro ideale | Campo tipico | Punto di forza |
|---|---|---|---|---|
| Elemento a 3 punti (tasselli radiali) | X e Y (centro univoco) | Fori e cavità grezzi di fusione o lavorati, anche medio-grandi | Da circa 25 mm a oltre 170 mm | Riferimento principale, recupera ampie tolleranze grazie alla corsa dei tasselli |
| Elemento a 2 punti (tasselli contrapposti) | Una sola direzione (flottante nell’altra) | Secondo foro, asole, cavità ovali | Da circa 25 mm a oltre 170 mm | Blocca la rotazione senza rendere il sistema iperstatico |
| Bussola espandibile a segmenti con tiraggio | X e Y, con tiraggio verso l’appoggio | Fori lavorati lisci | Medio-piccolo (ordine di 15–45 mm) | Centraggio preciso e forza assiale che schiaccia il pezzo sull’appoggio |
| Perno eccentrico da foro | Bloccaggio locale | Fori piccoli nel piano di appoggio | Pochi millimetri (ordine di 6–14 mm) | Ingombro minimo, lascia libere fino a cinque facce per la lavorazione |
Configurazioni tipiche: dalla piastra forata alla biella
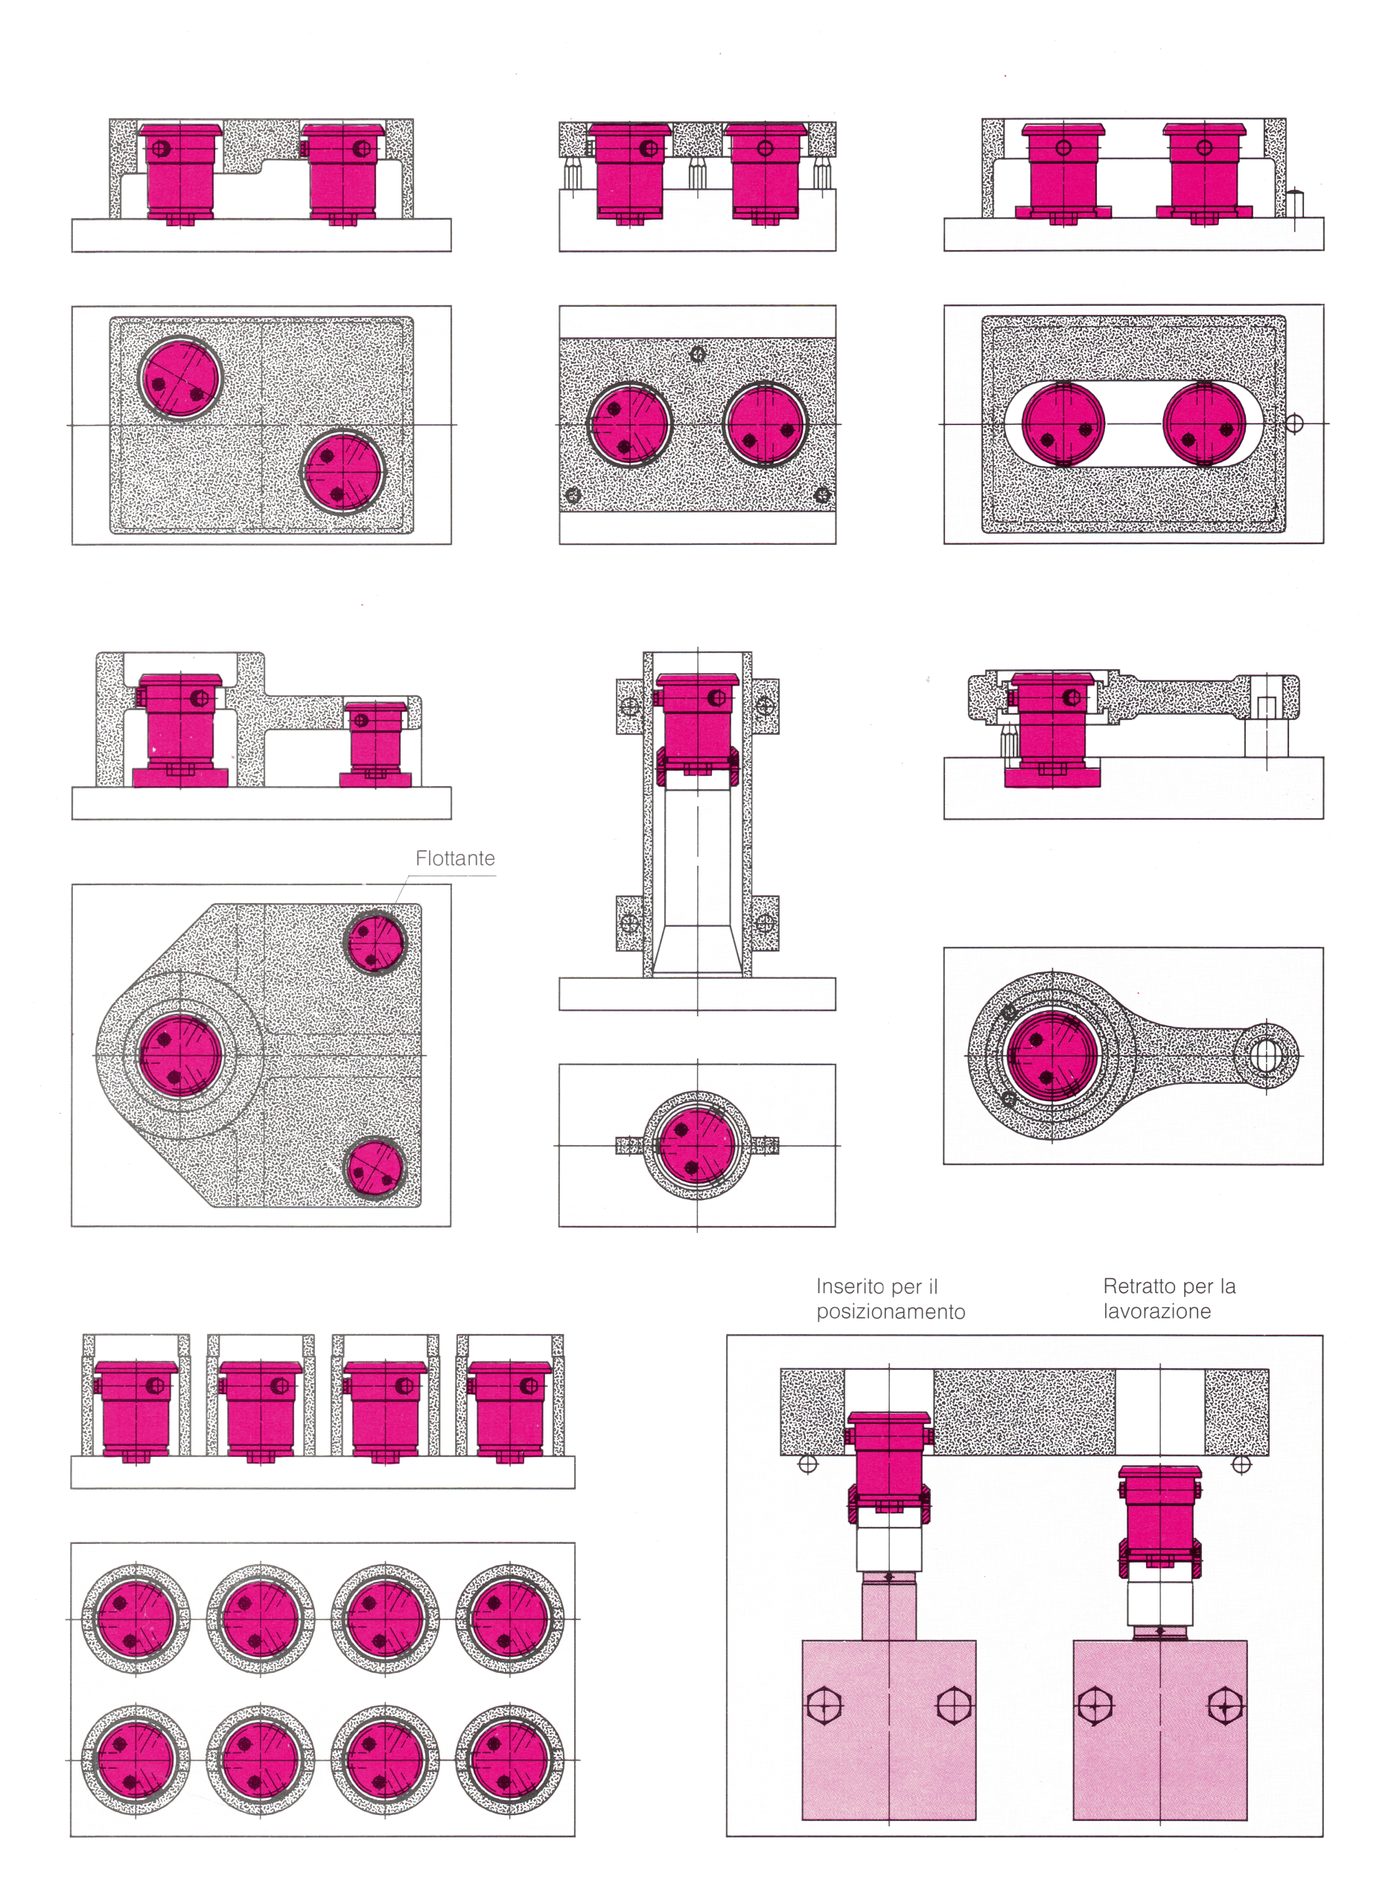
La combinazione di elementi a 2 e 3 punti si adatta a geometrie molto diverse. Le configurazioni più ricorrenti sono:
- Pezzi con due fori: 3 punti nel foro di riferimento, 2 punti nel secondo foro.
- Cavità ovali o asole: due elementi a 2 punti allineati lungo l’asse maggiore dell’apertura, con arresto esterno per la posizione longitudinale.
- Mozzi con fori di fissaggio: elemento principale nel foro centrale, elementi flottanti nei fori periferici.
- Bielle e leve: centraggio sul foro di testa (occhio grande), riferimento angolare sul foro di piede.
- Componenti tubolari: elemento inserito all’interno, anche in posizione verticale, per lavorare le estremità in modo coassiale.
- Attrezzature multiple: più elementi identici su una sola piastra base per lavorare 4, 8 o più pezzi per ciclo.
- Elementi retrattili: l’elemento viene inserito nel foro per posizionare il pezzo, poi si ritira dopo il bloccaggio esterno, liberando il foro stesso per la lavorazione.
Un caso applicativo: piastrine di guida in C45 su attrezzatura quadrupla
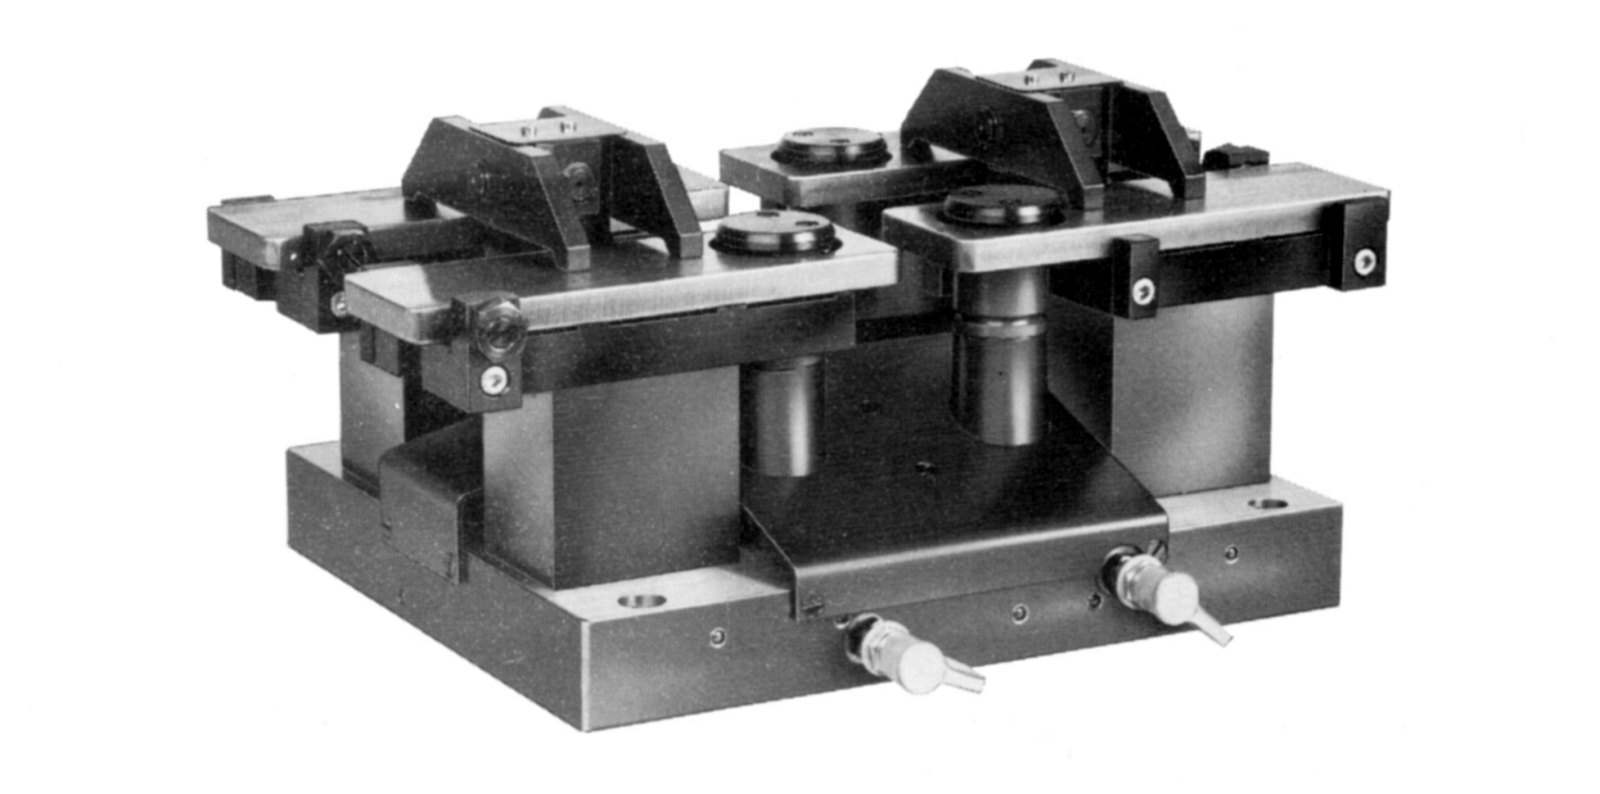
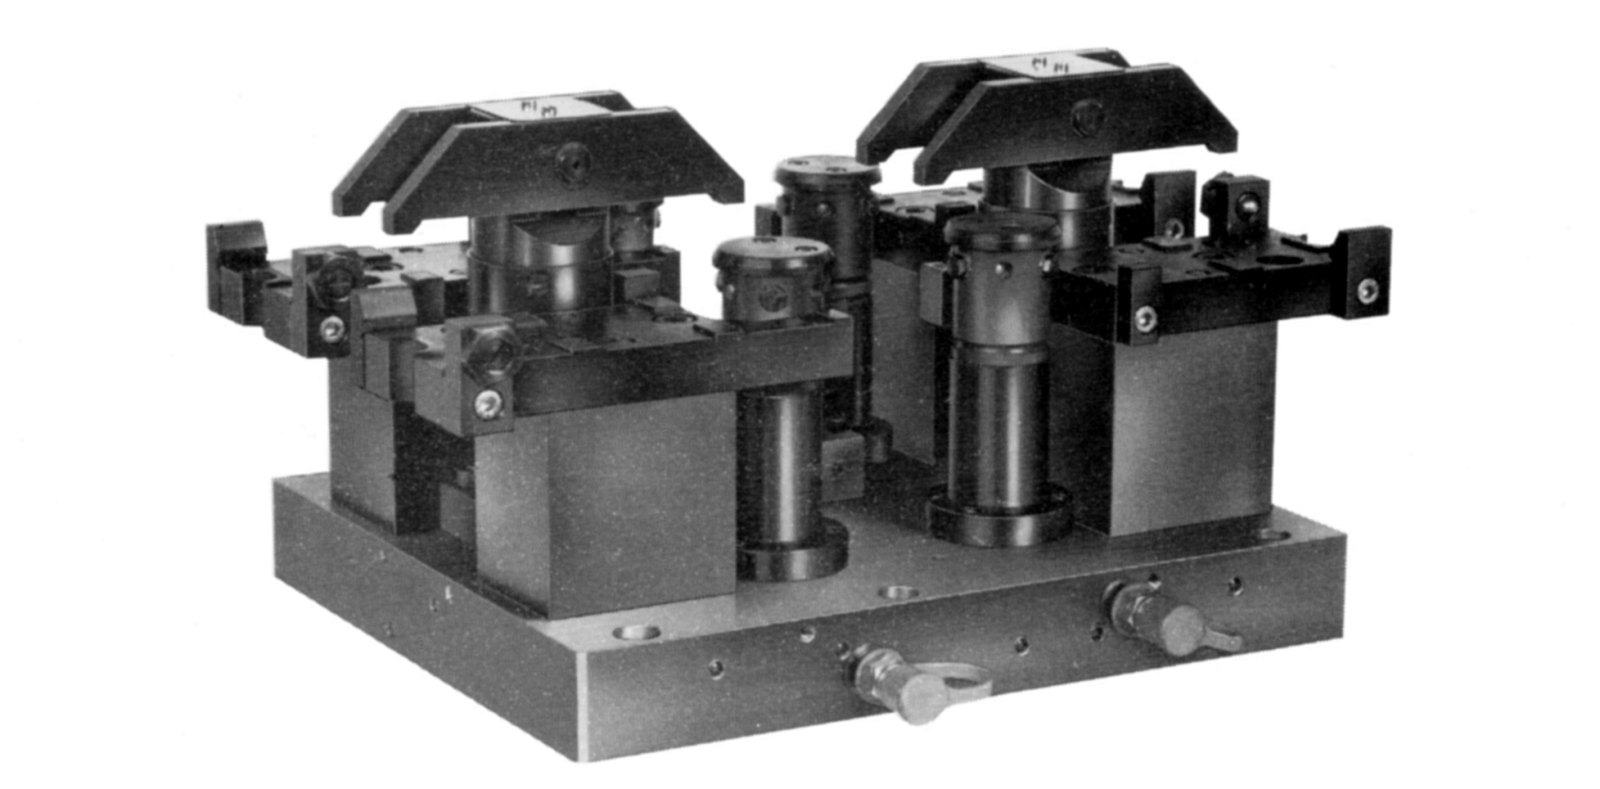
Un esempio classico, ancora attuale, riguarda delle piastrine di guida in acciaio C45 con superfici interne ed esterne già finite, sulle quali eseguire fori e filettature perfettamente centrati rispetto alla cavità interna. Dati i volumi, la scelta è ricaduta su un’attrezzatura quadrupla.
Il posizionamento dal lato testa del pezzo è affidato a un elemento di centraggio a 3 punti inserito nella cavità; la posizione longitudinale lungo l’asse X è definita da un arresto fisso con tassello elastico. Il bloccaggio avviene a coppie di pezzi tramite staffe idrauliche rotanti a braccio doppio, così che ogni pezzo riceva la forza su quattro punti. Una valvola di sequenza garantisce l’ordine corretto del ciclo: prima il centraggio, poi il bloccaggio. È un dettaglio decisivo: se le staffe chiudessero prima che il pezzo sia centrato, l’attrito sull’appoggio impedirebbe all’elemento di portarlo in asse.
L’olio arriva agli elementi tramite canali ricavati nella piastra base e attacchi a flangia, senza tubazioni esterne: l’attrezzatura resta compatta, pulita e meno esposta a danneggiamenti da truciolo.
Come scegliere: i criteri pratici
- Stato del foro: grezzo di fusione o con tolleranze ampie → elementi a tasselli con corsa adeguata; foro lavorato liscio → bussola espandibile a segmenti;
- Numero di fori di riferimento: un solo elemento a 3 punti per foro principale, tutti gli altri a 2 punti o flottanti;
- Diametro e corsa: il campo di bloccaggio dell’elemento deve coprire tutta la dispersione del diametro reale; i tasselli sostituibili permettono di adattarlo con precisione;
- Forze di lavorazione: la forza di bloccaggio va dimensionata sui momenti generati dall’utensile, con margine di sicurezza;
- Rigidità del pezzo: su pezzi sottili la pressione di esercizio va ridotta o i punti di contatto vanno scelti vicino alle zone più rigide;
- Accessibilità: se il foro deve essere lavorato, valutare un elemento retrattile o un bloccaggio che lasci libere le facce da lavorare;
- Sequenza e controllo: con più funzioni sullo stesso circuito prevedere valvole di sequenza e, nelle celle automatiche, il controllo pneumatico dell’appoggio del pezzo.
Dal principio all’applicazione: gli elementi di centraggio Roemheld
Il principio descritto è alla base degli elementi di centraggio e bloccaggio Roemheld, che CAMAR distribuisce in esclusiva per l’Italia. La serie attuale (tabella di catalogo H4.305) comprende elementi a 2 e a 3 punti, oleodinamici a doppio effetto, con pressione massima di esercizio di 250 bar, diametri di bloccaggio da 25 mm fino a 177 mm, forze di bloccaggio da 7 a 44 kN e corse dei tasselli da 2,5 a 8 mm. Diverse possibilità di fissaggio e di collegamento, compresa l’alimentazione tramite canali forati nella piastra, ne estendono l’impiego a un gran numero di casi pratici.
Per i fori lavorati e di piccolo diametro la gamma si completa con i bloccaggi da foro a bussola espandibile con tiraggio (B1.481, fori da 16 a 46 mm) e con i modelli eccentrici compatti (B1.485, fori da 6,6 a 13,8 mm), che lasciano libere fino a cinque facce del pezzo e dispongono di controllo pneumatico dell’appoggio.
Con oltre 60 anni di esperienza nel bloccaggio, il nostro ufficio tecnico può aiutarvi a definire la combinazione di elementi più adatta al vostro pezzo. Inviateci tramite il modulo di contatto il disegno del componente, il materiale, lo stato e la tolleranza dei fori di riferimento (grezzi o lavorati), le lavorazioni previste e il numero di pezzi per ciclo: vi proporremo una soluzione adatta.